
Metalldelar lämnar sällan en bearbetningsprocess i perfekt skick.
Efter borrning, fräsning, laserskärning, stansning eller svetsning finns små upphöjda kanter kvar på ytan. Dessa kanter kallas grader. Vissa syns knappt. Andra är vassa nog att skära i handskar, störa monteringen, skada tätningar eller förkorta en komponents livslängd.
Vid tillverkning av hög-volym är grader inte bara ett kosmetiskt problem. En liten inre grad inuti en hydraulisk ventilkropp kan begränsa flödet. En grov kant på en medicinsk komponent kan misslyckas med inspektionen. Grader kvar på batterifack eller elektriska höljen kan skapa nötningspunkter och vibrationsproblem månader senare.
Det är därför det är viktigt att avgrada.
Den här artikeln bryter ner de fem mest använda avgradningsmetoderna, var de fungerar, var de misslyckas och hur tillverkarna vanligtvis väljer mellan dem.

Vad är avgradning och varför spelar det någon roll?
Gradning är processen att ta bort oönskade upphöjda kanter, vassa utsprång eller restmaterial som finns kvar efter bearbetning eller tillverkning.
Dessa grader bildas under:
- CNC-bearbetning
- Borrning
- Fräsning
- Laserskärning
- Plasmaskärning
- Stansning
- Svetsning
- Stämpling
De flesta grader uppstår där ett skärverktyg kommer in i eller ut ur materialet. Mjukare metaller som aluminium deformeras och smetar ofta ut. Hårdare legeringar tenderar att spricka och lämna skarpa kanter.
Vanliga problem som orsakas av grader
En grad på bara några tiondels millimeter hög kan ändå skapa produktionsproblem.
Typiska exempel inkluderar:
- O-ringar skadade under monteringen
- Pulverlackeringsfel längs skarpa kanter
- Lagerslitage orsakat av lösa metallfragment
- Elektriska kortslutningar inuti höljen
- Dålig passform mellan matchande komponenter
- Operatörsskador under hantering
I biltillverkning kan grader inuti transmissionsventilhusen påverka oljeflödets konsistens. Vid elektroniktillverkning kan även små metallfragment förorena känsliga enheter.
Ju mindre deltoleransen blir, desto farligare blir graderna.
Vad orsakar grader under tillverkning?
Olika tillverkningsprocesser skapar olika gradegenskaper.
|
Tillverkningsprocess |
Typisk burr typ |
|
Borrning |
Utgångsgrader runt hålen |
|
Fräsning |
Kantgrader längs avskurna stigar |
|
Laserskärning |
Värmepåverkade- ojämna kanter |
|
Stansning |
Avklippta kantgrader |
|
Svetsning |
Svetsstänk och överskottsmaterial |
|
Vändning |
Grader vid verktygsutgångspunkter |
Verktygsslitage spelar också roll.
Ett matt skärverktyg genererar mer friktion och deformation, vilket vanligtvis innebär större grader och grövre kanter. Matningshastighet och skärhastighet påverkar också gradbildningen. Snabbare är inte alltid renare.
Vanliga gradtyper och hur de påverkar metodval
Alla grader beter sig inte på samma sätt.
Vissa bryter sig lätt loss. Andra förblir tätt fästa vid arbetsstycket och kräver aggressiva borttagningsmetoder.
Kantgrader, hålgrader och invändiga grader
Dessa är de vanligaste graderna i industriell produktion.
Edge Burrs
Hittas längs skurna kanter efter fräsning, klippning eller stämpling.
Vanligtvis lätt att ta bort mekaniskt.
Hålburrar
Visas runt borrade eller stansade hål.
Vanligt inom plåttillverkning och CNC-bearbetning.
Inre grader
Placerad inuti kanaler, tvärhål eller inre passager.
Dessa är mycket svårare att ta bort eftersom den fysiska åtkomsten är begränsad.
Termisk gradning och elektrokemisk gradning väljs ofta specifikt för borttagning av inre grader.
Svetsgrader, heta grader och fjädergrader
Svetsborrar
Skapat av överskottsmaterial under svetsning.
Ofta oregelbunden och svår att ta bort jämnt.
Heta burrar
Typiskt vid laserskärning och plasmaskärning på grund av stelning av smält metall.
Feather Burrs
Tunna, vassa utsprång orsakade av skjuvning eller deformation av mjukt material.
Dessa är vanliga vid aluminiumbearbetning och material med tunt-mått.
Graden bestämmer ofta processen innan materialet gör det.
De 5 bästa avgradningsmetoderna förklaras
1. Manuell gradning
Manuell gradning används fortfarande i stor utsträckning eftersom den är billig att starta och flexibel för små produktionsserier.
Operatörer använder handverktyg som:
- Filer
- Skrapor
- Slipande kuddar
- Roterande blad
- Slipskivor
Den här processen fungerar bra för prototyper, reparationsarbeten eller låg-volymproduktion där automatisering inte är motiverad.
En skicklig operatör kan selektivt ta bort grader utan att påverka resten av delen.
Det är fördelen.
Nackdelen är konsekvens.
Två operatörer ger sällan identiska resultat under långa produktionsskift. Manuell gradning blir också dyr när arbetstimmar ökar.
En fabrik som producerar 5 000 bearbetade aluminiumhus per dag kan inte förlita sig på handgradning länge.
Bäst för
- Prototypbearbetning
- Liten satsproduktion
- Enkla geometrier
- Lokaliserad borttagning av grader
Huvudsakliga begränsningar
- Arbetsintensiv
- Svårt att standardisera
- Långsammare produktionshastighet
- Operatörsberoende-kvalitet
2. Mekanisk gradning
Mekanisk gradning är den vanligaste lösningen inom industriell produktion.
Denna kategori inkluderar:
- Vibrerande finish
- Tumlande
- Slipande bältessystem
- Roterande borstning
- Automatiserade kantavrundningsmaskiner
Målet är enkelt: ta bort grader snabbt och konsekvent i stor skala.
Vid tillverkning av plåt kan avgradningssystem med breda band bearbeta hundratals laser-skurna delar per timme. Inom bilproduktion är robotborstsystem ofta integrerade direkt i automatiserade produktionsceller.
Mekanisk gradning är effektiv eftersom den skalar bra.
Men det är fortfarande en slitande process.
Det spelar roll.
Aggressiva slipmedel kan runda kanter, ändra dimensioner eller skada beläggningar. Tunna aluminiumdelar kan skeva under för högt tryck. Ömtåliga bearbetade ytor kan förlora tolerans.
För konstruktionsdelar är detta vanligtvis acceptabelt.
För precisionsförseglingsytor eller optiska komponenter kanske det inte är det.
Bäst för
- Hög-volymproduktion
- Tillverkning av stål och aluminium
- Laser-skuren plåt
- Automatiserade tillverkningslinjer
Huvudsakliga begränsningar
- Slitande slitage på ytor
- Mediekonsumtion
- Dammgenerering
- Möjliga dimensionsförändringar
3. Termisk gradning
Termisk avgradning tar bort grader med en kontrollerad förbränningsprocess inuti en förseglad kammare.
En blandning av syre och bränslegas antänds runt arbetsstycket. Graderna bränns bort nästan omedelbart eftersom de har mycket mindre massa än basmaterialet.
Processen tar vanligtvis millisekunder.
Termisk gradning fungerar särskilt bra för:
- Korsa-borrade hål
- Inre passager
- Komplexa gjutgods
- Hydrauliska komponenter
Dessa är områden där mekaniska verktyg inte lätt kan nås.
Ett vanligt exempel är ventilblock för bilar med korsande oljekanaler. Att ta bort inre grader manuellt skulle vara nästan omöjligt i produktionsskala.
Termisk gradning löser det problemet snabbt.
Processen kommer med kompromisser.
Utrustningskostnaden är hög. Ytoxidation kan förekomma. Vissa material är inte lämpliga på grund av värmekänslighet.
Bäst för
- Invändiga grader
- Svår-att-geometrier
- Flera-ytor avgradning
Huvudsakliga begränsningar
- Hög kapitalkostnad
- Värmerelaterad-oxidation
- Begränsad materialkompatibilitet
4. Elektrokemisk gradning
Elektrokemisk gradning använder kontrollerad elektrolys för att lösa upp grader från ledande metallytor.
Graden blir målområdet för anodupplösning medan huvudarbetsstycket förblir mestadels opåverkat.
Denna process är extremt exakt.
Det används ofta i:
- Flyg- och rymdkomponenter
- Medicinsk utrustning
- Bränsleinsprutningssystem
- Turbindelar
Elektrokemisk gradning väljs ofta när gradborttagning måste ske utan mekanisk påfrestning.
Till exempel kan små grader inuti kirurgiska instrument eller bränslemunstycken vara omöjliga att ta bort på ett säkert sätt med slipande metoder.
Processen är mycket kontrollerbar, men den är inte enkel.
Elektrolythantering, verktygsdesign och processövervakning kräver alla erfarenhet. Hantering av kemiskt avfall tillför också driftskomplexitet.
Bäst för
- Precisionskomponenter
- Snäva toleransdelar
- Svåra inre geometrier
Huvudsakliga begränsningar
- Krav på bortskaffande av elektrolyter
- Högre processkomplexitet
- Begränsat till ledande material
5. Torrisgradning / CO₂-blästring
Torrisgradninganvänder tryckluft för att accelerera torrispartiklar mot arbetsstyckets yta.
När partiklarna träffar borret eller föroreningsskiktet händer tre saker nästan samtidigt:
- Termisk chock från -78,5 graders torris
- Mekanisk påverkan
- Snabb CO₂-sublimeringsexpansion
Torrisen omvandlas direkt från fast till gas. Ingen vätska finns kvar.
Det förändrar processen totalt jämfört med blästring.
Det finns ingen sand, inga rester av glaspärlor och ingen sekundär mediarensning.
För precisionstillverkning betyder detta mer än vad många inser.
Vid formunderhåll, till exempel, kan blästring gradvis slita på strukturerade formytor och minska dimensionskonsistensen. Torrisblästring undviker det eftersom processen är icke-slipande under normala driftsförhållanden.
Detsamma gäller för:
- Elektroniktillverkning
- Medicinska komponenter
- Gummiformar
- Kompositverktyg
- Precisionsdetaljer i aluminium
En annan fördel är möjligheten att städa online.
I många fabriker tillåter torrisblästring rengöring av utrustning utan demontering eller nedkylning. Däckformtillverkare, livsmedelsfabriker och formsprutningsanläggningar använder ofta torrissystem specifikt för att minska stilleståndstiden.
En konventionell formrengöringscykel som tar flera timmar efter kylning och demontering kan ibland reduceras till under 30 minuter med inline torrisrengöring.
Torrisgradning är inte det bästa valet för att ta bort mycket tunga grader från tjocka stålkomponenter.
Men för precisionsytor, rester-känslig produktion och känsliga geometrier löser den problem som abrasiva system ofta skapar.
Bäst för
- Precisionsytor
- Mögelrengöring
- Känsliga församlingar
- Låg-tillverkning
- Renrumsrelaterade-applikationer
Huvudsakliga begränsningar
- Kräver infrastruktur för tryckluft
- Mindre effektiv på extremt tunga grader
- Torrisförsörjning krävs
Jämförelsetabell för gradningsmetod
Jämförelse efter precision, hastighet, kostnad och automation
|
Metod |
Precision |
Produktionshastighet |
Automationsnivå |
Driftskostnad |
|
Manuell |
Medium |
Låg |
Låg |
Arbetskraft-tungt |
|
Mekanisk |
Medium-Hög |
Hög |
Hög |
Måttlig |
|
Termisk |
Hög |
Mycket hög |
Medium |
Hög |
|
Elektrokemisk |
Mycket hög |
Medium |
Medium |
Hög |
|
Torris |
Hög |
Medium-Hög |
Hög |
Måttlig |
|
Metod |
Risk för ytskador |
|
|
|
Manuell |
Medium |
Metallskräp |
Måttlig |
|
Mekanisk |
Medium-Hög |
Slipande damm/media |
Hög |
|
Termisk |
Låg-Medium |
Oxidationsrester |
Låg |
|
Elektrokemisk |
Låg |
Kemisk elektrolyt |
Medium |
|
Torris |
Mycket låg |
Minimal |
Mycket låg |
Fabriker uppmärksammar allt mer sekundärt avfall nu, inte bara hastigheten för borttagning av grader.
Den förändringen driver fler tillverkare mot efterbehandlingsprocesser med låg-rester.
Hur man väljer rätt gradningsmetod
Att välja en gradningsprocess är vanligtvis en balans mellan precision, genomströmning och driftskostnad.
No single chart solves every case. But these factors narrow the decision quickly.
Välj efter materialtyp
Mjuka aluminiumdelar deformeras lätt.
Aggressiv mekanisk avgradning kan runda kanter för mycket eller skada kosmetiska ytor.
Hårda stål tål abrasiva processer bättre.
Plast- och gummikomponenter kräver ofta låg-påverkan eller kryogena-processer.
Välj efter burrstorlek och plats
Stora exponerade grader är vanligtvis lätta att ta bort mekaniskt.
Små inre grader är det inte.
Tvärhål, ventilpassager och djupa hålrum kräver ofta termiska, elektrokemiska eller -torrisbaserade tillvägagångssätt.
Välj efter delgeometri och toleranskrav
Komplexa geometrier förändrar allt.
Ett platt stålfäste är enkelt.
Ett medicinskt implantat med inre kanaler är det inte.
För komponenter med snäva-toleranser minskar vanligtvis icke-nötande eller låg-påverkande avvisningsfrekvenser.
Välj efter produktionsvolym och automationsbehov
Fabriker med stor-volym bryr sig mer om konsistens än individuella operatörers skicklighet.
Det är därför automatiserade avgradningssystem dominerar bil-, flyg- och elektroniktillverkning.
Robotbaserade avgradningsceller, inline-borstsystem och automatiserade torrisblästringssystem blir allt vanligare eftersom arbetsvariation är dyr.
När är torrisavgradning ett bättre val?
Torrisgradning är inte en ersättning för varje gradningsprocess.
Det blir värdefullt när traditionella slipmetoder introducerar nya problem.
För precisionsdelar som inte kan repas eller deformeras
Mekanisk nötning fungerar genom att material avlägsnas genom kontakt.
Det är bra för konstruktionsstål.
Det blir riskabelt för:
- Precisionsformar
- Optiska höljen
- Elektronik
- Medicinska komponenter
- Tunna aluminiumdelar
Torrisblästring undviker nötande slitage samtidigt som den tar bort ytföroreningar och lätta grader.
För applikationer som inte kräver några sekundära mediarester
Detta är en av de största fördelarna med CO₂-sprängning.
Glaspärlor, sand eller plastmaterial kräver ofta sekundär rengöring efteråt.
Torris sublimeras helt.
Endast den borttagna föroreningen finns kvar.
Det är särskilt användbart i:
- Livsmedelstillverkning
- Elektronik montering
- Rena tillverkningsmiljöer
- Produktion av medicintekniska produkter
För komplexa ytor, formar och svåråtkomliga-områden-
Formstrukturer, kylkanaler, hörn och försänkta ytor är svåra att rengöra jämnt med hjälp av mekaniska verktyg.
Torrispartiklar kan nå dessa områden utan att ta isär utrustningen.
Detta är en anledning till att torrisrengöring blev allmänt använd i underhåll av däckform och formsprutning.
För ren, låg-avfallstillverkning
Kemisk rengöring genererar avfallskrav.
Slipblästring skapar mediaavfall.
Vattenrening introducerar torkning och korrosionsproblem.
Torrissprängning undviker de flesta av dessa problem eftersom CO₂ sublimeras direkt till gas.
Denna minskning av sekundärt avfall blir allt viktigare i moderna tillverkningsmiljöer.
Gradning vs. Fasning vs. Polering
Dessa processer är ofta förvirrade, men de löser olika problem.
|
Behandla |
Huvudsyfte |
Resultat |
|
Gradning |
Ta bort oönskade vassa kanter |
Säkrare och renare kanter |
|
Fasning |
Skapa en kontrollerad vinklad kant |
Enklare montering |
|
Putsning |
Förbättra ytfinish och utseende |
Slät reflekterande yta |
Gradning tar bort defekter.
Fasning omformar avsiktligt kanter.
Polering förbättrar ytstrukturen.
En bearbetad del kan kräva alla tre processerna beroende på applikationen.
Vanliga misstag när man väljer en gradningsprocess
Det vanligaste misstaget är att välja endast baserat på maskinpris.
Det ignorerar vanligtvis:
- Arbetskostnad
- Skrottakt
- Driftstopp
- Sekundär rengöring
- Ytskador
- Förbrukningsavfall
En billig slipprocess kan bli dyr om den skapar beläggningsfel eller skadar precisionsytor.
Ett annat vanligt misstag är att ignorera borrplatsen.
Externa grader är relativt lätta. Invändiga grader inuti hydrauliska passager eller gängade hål är ett helt annat tekniskt problem.
Processval bör följa den faktiska felrisken, inte vanan.
FAQ
Vilken är den vanligaste gradningsmetoden?
Mekanisk gradning är den vanligaste eftersom den skalar bra för industriell produktion och fungerar över många materialtyper.
Vilken gradningsmetod är bäst för precisionsdetaljer?
Elektrokemisk gradning och torris-gradning föredras ofta för ömtåliga eller hög-precisionskomponenter eftersom de minimerar mekanisk skada.
Vilken gradningsmetod är bäst för invändiga hål?
Termisk gradning och elektrokemisk gradning används vanligtvis för inre passager och tvärborrade hål.
Är torrisblästring slipande?
Under standarddriftsförhållanden anses torrisblästring vara icke-slipande eftersom torrispartiklar är mjukare än de flesta industriella substrat och sublimeras vid stötar.
Lämnar torrisavgradning rester?
Inga sprängmedelsrester finns kvar eftersom torris omvandlas direkt till gas. Endast de borttagna föroreningarna eller gradpartiklarna finns kvar för uppsamling.
Kan avgradning automatiseras?
Ja. Mekaniska, robotiserade, termiska och torrisavgradningssystem är vanligtvis integrerade i automatiserade produktionslinjer.
Slutsats: Att välja rätt gradningsmetod
Den bästa avgradningsmetoden beror på detaljen, inte trenden.
Stora ståltillverkningar och enkla komponenter drar ofta nytta av mekaniska system eftersom hastigheten är viktigast. Precisionsdelar, känsliga ytor och rester-kontrollerade miljöer kräver vanligtvis ett annat tillvägagångssätt.
När tillverkningstoleranserna skärps och produktionsmiljöerna blir renare, blir processer med låga-skador och låga-rester mer värdefulla än aggressivt materialavlägsnande.
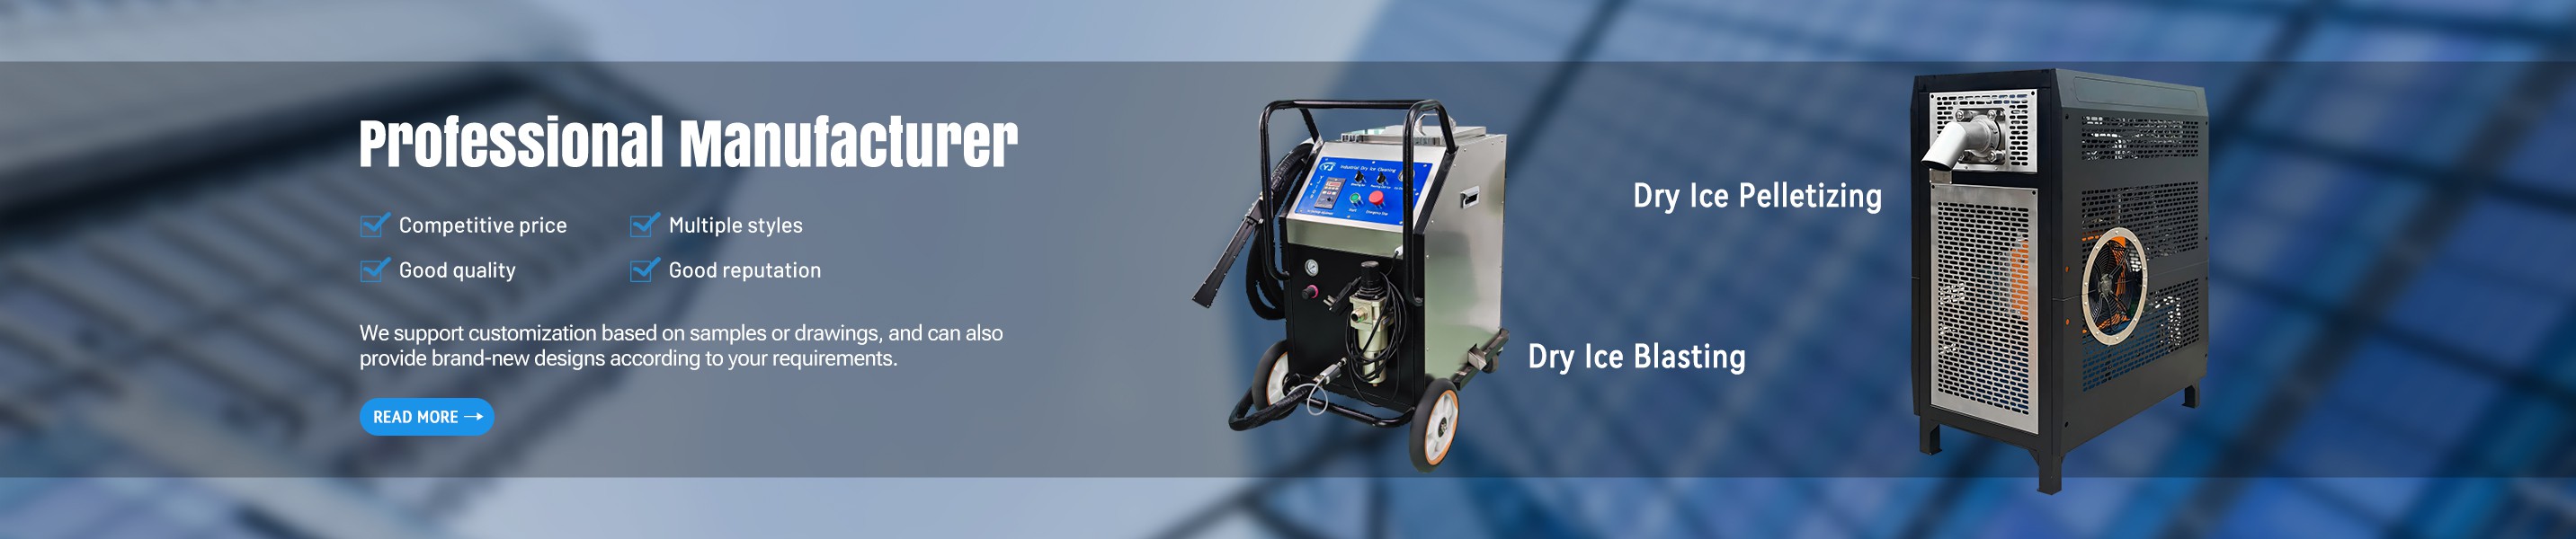
Om din produktionslinje omfattar precisionsformar, elektronik, medicinska komponenter, gummiverktyg eller känsliga bearbetade delar, kan torrisgradning och CO₂-blästring vara värt att utvärdera. YJCO2 förnödenhetertorris rengöringmaskinoch torrisproduktionssystem för industriella tillverkare som vill minska rester, stillestånd och ytskador under rengöring och gradningsoperationer.
