
Om dina svetsfixturer inte har rengjorts på några skift vet du redan vad som händer härnäst. Stänk byggs upp på lokaliserande ansikten. En närhetsbrytare börjar slå fel. Roboten pausar mitt-cykeln, eller ännu värre, slutför en svets som den inte borde ha. När någon spårar problemet tillbaka till en smutsig armatur har du redan genererat skrot och förlorat produktionstid som du inte kommer att återställa.
Torrisblästringär en rengöringsmetod som använder trycksatta CO₂-pellets - accelererade av tryckluft - för att avlägsna svetsstänk, slagg, rökrester och oxidation från fixturens ytor. Pellets sublimeras vid kontakt och omvandlas direkt från fast till gas, vilket innebär ingen fukt, inget sekundärt avfall och inga slipande media kvar.

Varför svetsarmaturkontamination är ett större problem än det ser ut
Det synliga problemet är smutsiga armaturer. Det verkliga problemet är vad smutsiga armaturer orsakar.
Svetsrester - stänk, slagg, olja, rökavlagringar, fuktande lim - samlas inte bara på plana ytor. Den fungerar för att lokalisera stift, referensytor och sensorhus. När en lokaliseringsyta väl bygger upp till och med 0,2–0,3 mm av rester, har du introducerat positioneringsfel i varje del som fixturen håller. I en bilkarosseriverkstad med hög-volym som kör hundratals cykler per skift förvärras det felet snabbt.
Närhetsbrytarna är där saker och ting eskalerar. Stänkbelagda sensorer tänder fel. Roboten tolkar en signal felaktigt - antingen stoppar svetscykeln helt eller utför en svetsning i fel position. Båda resultaten genererar skrot. Upprepade sensorfel utlöser underhållsanrop. Och om grundorsaken inte identifieras snabbt, tittar du på ett oplanerat linjestopp som inte har något att göra med att din utrustning inte fungerar - det är ett rengöringsproblem som aldrig behandlades som en produktionsrisk.
Det är felkedjan som inte dyker upp i standardunderhållsbudgetar:kontaminering → sensorfel → robotfel → skrot → stopp.
Vad traditionella rengöringsmetoder faktiskt gör med dina armaturer
De vanliga reaktionerna på fixturföroreningar är manuell slipning, kemisk blötläggning, hög-tvätt med vatten eller blästring. Var och en löser en del av problemet och skapar en annan.
- Risk för fysisk skada:Manuell slipning och trådhjul är det vanligaste tillvägagångssättet i jobbbutiker och Tier 2-leverantörer. De fungerar, men de tar bort material - inte bara rester. Lokaliseringsytor utvecklar mikro-repor som ökar ytjämnheten, och med tiden förlorar precisionsfunktioner som styrspår och lokaliseringsstift dimensionell integritet. När det väl händer, städar du inte längre inventarier; du kompenserar för dem.
- Slipblästring är snabbare, men dimensionsrisken är värre. På armaturer med snäva toleranser - kan allt som håller aluminiumstämplar eller tunt-stål - blästring permanent förändra geometrin.
- Kemikalie- och efterlevnadsrisk:Lösningsmedelsbaserad-rengöring fungerar på olja och organiska rester, men medför sina egna komplikationer. Aktiva metaller - aluminiumlegeringar, magnesiumlegeringar - är känsliga för vissa lösningsmedel. Kvarvarande kemi kvar på fixturens ytor kan kontaminera svetszoner, vilket påverkar fogkvaliteten på sätt som visar sig nedströms snarare än omedelbart. Och beroende på din anläggning och jurisdiktion innebär VOC-utsläpp från lösningsmedelsrengöring verklig exponering för överensstämmelse.
- Driftskostnad:Högtryckstvättning med-vatten kräver demontering, torktid och återmontering innan fixturen åter tas i bruk. Kemisk rengöring lägger till steg för neutralisering, sköljning och avfallshantering. Ingen av metoderna är kompatibel med rengöring under ett produktionsuppehåll.
Tabellen nedan sammanfattar var varje metod misslyckas:
|
Rengöringsmetod |
Risk för ytskador |
Kemisk risk |
Kräver demontering |
VOC/överensstämmelseexponering |
|
Manuell slipning |
Hög |
Ingen |
Vanligtvis ja |
Metalldamm |
|
Kemiskt lösningsmedel |
Låg |
Hög |
Ja |
VOC-utsläpp |
|
Vatten med högt-tryck |
Medium |
Ingen |
Ja + torkning |
Avloppsvatten |
|
Slipande blästring |
Mycket hög |
Ingen |
Ja |
Partiklar |
|
Torrisblästring |
Ingen |
Ingen |
Inga |
Ingen |
Ingen konventionell metod eliminerar alla fyra fellägen på en gång. Torrisblästring gör det.
Hur torrisblästring faktiskt fungerar
Tre saker som händer samtidigt
De flesta förstår torrisblästring som "rening av kall luft". Det underskattar vad som faktiskt händer på ytan.
När en CO₂-pellet som färdas med hög hastighet träffar en förorenad yta, aktiveras tre separata fysiska mekanismer samtidigt:
- Kinetisk påverkan- Pelleten överför momentum till föroreningsskiktet och bryter vidhäftningsbindningen mellan rest och substrat. Detta är den första mekaniska förskjutningen.
- Termisk chock- Torris pellets når -78,5 grader . När de kommer i kontakt med varma eller varma svetsrester, orsakar den momentana temperaturskillnaden att föroreningsskiktet drar ihop sig och spricker. Slagg och stänk som fästs under svetsprocessen blir spröda och släpper.
- Sublimationsexpansion- Det här är mekanismen som skiljer torrissprängning från alla andra metoder. När pelleten omvandlas från fast till gas expanderar den till ungefär 800 gånger sin ursprungliga volym. Den expansionen sker vid gränssnittet mellan rest och substrat - det är en mikro-detonation under kontamineringen, inte bara tryck ovanpå den. Återstoden lyfts av rent och CO₂ försvinner helt enkelt.
Ingenting finns kvar på ytan. Inget vatten. Inget grus. Ingen kemisk film.
Varför detta är viktigt för precisionsarmaturer
Sublimeringsmekanismen är det som gör torrisblästring verkligen icke-slipande. Pelleten maler inte mot ytan - den förångas innan den kan. Ytjämnhet (Ra-värden) förblir oförändrad. Lokaliseringsytor, styregenskaper och precisionshål behåller sina ursprungliga dimensioner.
Torris är också icke-ledande, vilket är viktigt i svetsceller med integrerade sensorer, närhetsbrytare och elektriska kontrollpaneler. Du kan rengöra runt ledningar och sensorhus utan risk för kortslutning eller inträngning av fukt - något som helt enkelt inte är möjligt med vatten-baserade metoder.
För armaturer gjorda av aluminiumlegeringar eller magnesiumlegeringar - vanliga i bilverkstäder och rymdtillverkning - är detta en meningsfull materialkompatibilitetsfördel. Ingen korrosionsrisk. Ingen kemisk interaktion. Ingen värmetillförsel som kan inducera ytterligare stress i delen.
Data från biltillverkning visar konsekvent att fixturens livslängd förlängs 2–3 gånger när slipande rengöring ersätts med torrisblästring. Det är ingen marginell förbättring - det är ett underhållsschema som ser fundamentalt annorlunda ut.
Prestanda och ROI: Hur jämförelsen faktiskt ser ut
Sida-vid-prestanda
Siffrorna på rengöringshastigheten är de som tenderar att få uppmärksamhet först. Torrisblästring rengör svetsfixturer 69–85 % snabbare än manuella metoder. En fixtur som tar 45–60 minuter att rengöra för hand tar vanligtvis 10–15 minuter med torris. På en anläggning som kör flera fixturuppsättningar över två eller tre skift är det inte en ökad effektivitetsvinst - det är en annan driftsmodell.
Men enbart rengöringshastigheten fångar inte hela bilden.
|
Prestandakriterier |
Torrisblästring |
Manuell slipning |
Kemisk rengöring |
Slipande blästring |
|
Rengöringshastighet |
69–85 % snabbare |
Långsammast |
Medium |
Snabbt, men installations-tungt |
|
Ytskador |
Noll |
Hög |
Kemisk risk |
Dimensionell risk |
|
Rester efter rengöring |
Ingen |
Metalldamm |
Kemisk film |
Slipande korn |
|
Driftstopp i produktionslinjen |
Städning på-plats |
Demontering krävs |
Fler-stegsprocess |
Demontering krävs |
|
VOC/Compliance Risk |
Ingen |
Damm |
Hög |
Partiklar |
|
Svetskvalitetspåverkan |
Defektfrekvensen minskade med ~15 % |
Variabel |
Restrisk |
Geometririsk |
Reduktionen av svetsfelsfrekvensen förtjänar att nämnas särskilt. Renare fixturer innebär mer konsekvent positionering av delarna, vilket innebär färre dimensionella rejekt och svetsfel orsakade av fog-passningsvariationer. En 15-procentig minskning av svetsdefekter har ett nedströmsvärde som går långt utöver vad som visas i en jämförelse med rengöringskostnader.
Bygga ett ROI-fall
För alla som framför ett köpargument till ledningen måste ROI-ramverket täcka mer än arbetskostnaden per städcykel. Så här sammanställer siffrorna:
|
ROI-dimension |
Baslinje (manuell) |
Med torrisblästring |
|
Rengöringstid per armatur |
45–60 min |
10–15 min |
|
Årlig arbetskostnad (städning) |
Fullständig beräkning på din arbetskostnad |
Minskade med 69–85 % |
|
Fixturbyte/reparationsfrekvens |
Baslinje |
Livslängden förlängs 2–3 gånger |
|
Svetsskrothastighet |
Baslinje |
Cirka . 15% minskning |
|
Oplanerad stilleståndstid på grund av sensorfel |
Återkommande |
Nära-noll med regelbunden rengöring |
|
CO₂-förbrukningskostnad |
- |
Ca. 0,3–0,7 USD/kg; ~5–10 kg per fixtursats |
I dokumenterade tillämpningar för fordonssvetslinje rapporterar anläggningar årliga besparingar som överstiger 150 000 USD när torrisblästring ersätter manuell rengöring över hela inventeringen av armaturer. Kombinationen av arbetskraftsminskning, förlängd fixturlivslängd och förbättring av skrothastigheten är det som driver den siffran -, inte någon enskild faktor isolerat.
Driftparametrar, process och var torrissprängning har gränser
Innan du börjar städa
Två saker måste bekräftas innan rengöringscykeln börjar.
Först ventilation. När torris sublimeras frigör den CO₂-gas. I trånga utrymmen - slutna svetsceller kan underhållsutrymmen med begränsat luftflöde - CO₂-koncentration byggas upp till nivåer som tränger undan andningsluft. Tillräcklig ventilation är inte valfritt; det är en säkerhetsförutsättning. Operatörer bör också bära lämplig personlig skyddsutrustning: ansiktsskärm, isolerade handskar och hörselskydd.
För det andra, val av pellets. Det är här många operatörer väljer vad som än finns till hands, och det kostar dem effektivitet:
- Grova pellets (2–3 mm):Tjock stänk, tung slagg, allmän ytförorening på robusta fixturstrukturer
- Fina pellets (0,3–1 mm):Precisionslokaliseringsfunktioner, sensorhus, intrikata geometrier där kontrollerad påverkan behövs
Att matcha pelletsstorleken till föroreningstypen och fixturstrukturen gör en mätbar skillnad i både rengöringshastighet och ytresultat.
Exekveringsparametrar
|
Parameter |
Rekommenderat intervall |
Anteckningar |
|
Tryckluftstryck |
0,7–1,0 MPa (ungefär. 100–145 PSI) |
Under 0,7 MPa sjunker rengöringsprestanda märkbart |
|
Torris pellets storlek |
0,3–3 mm |
Välj efter föroreningstyp och strukturell känslighet |
|
Sprängvinkel |
45 grader – 90 grader |
90 grader för hårda rester på plana ytor; 45 graders nästan precisionsfunktioner |
|
Arbetsavstånd |
10–30 cm |
Närmare ökar effekten; minskar effektiviteten ytterligare |
|
Nära sensorer/elektronik |
Minska trycket + minska isflödet |
Upprätthåll säkert avstånd; torris är inte-ledande men trycket spelar fortfarande roll |
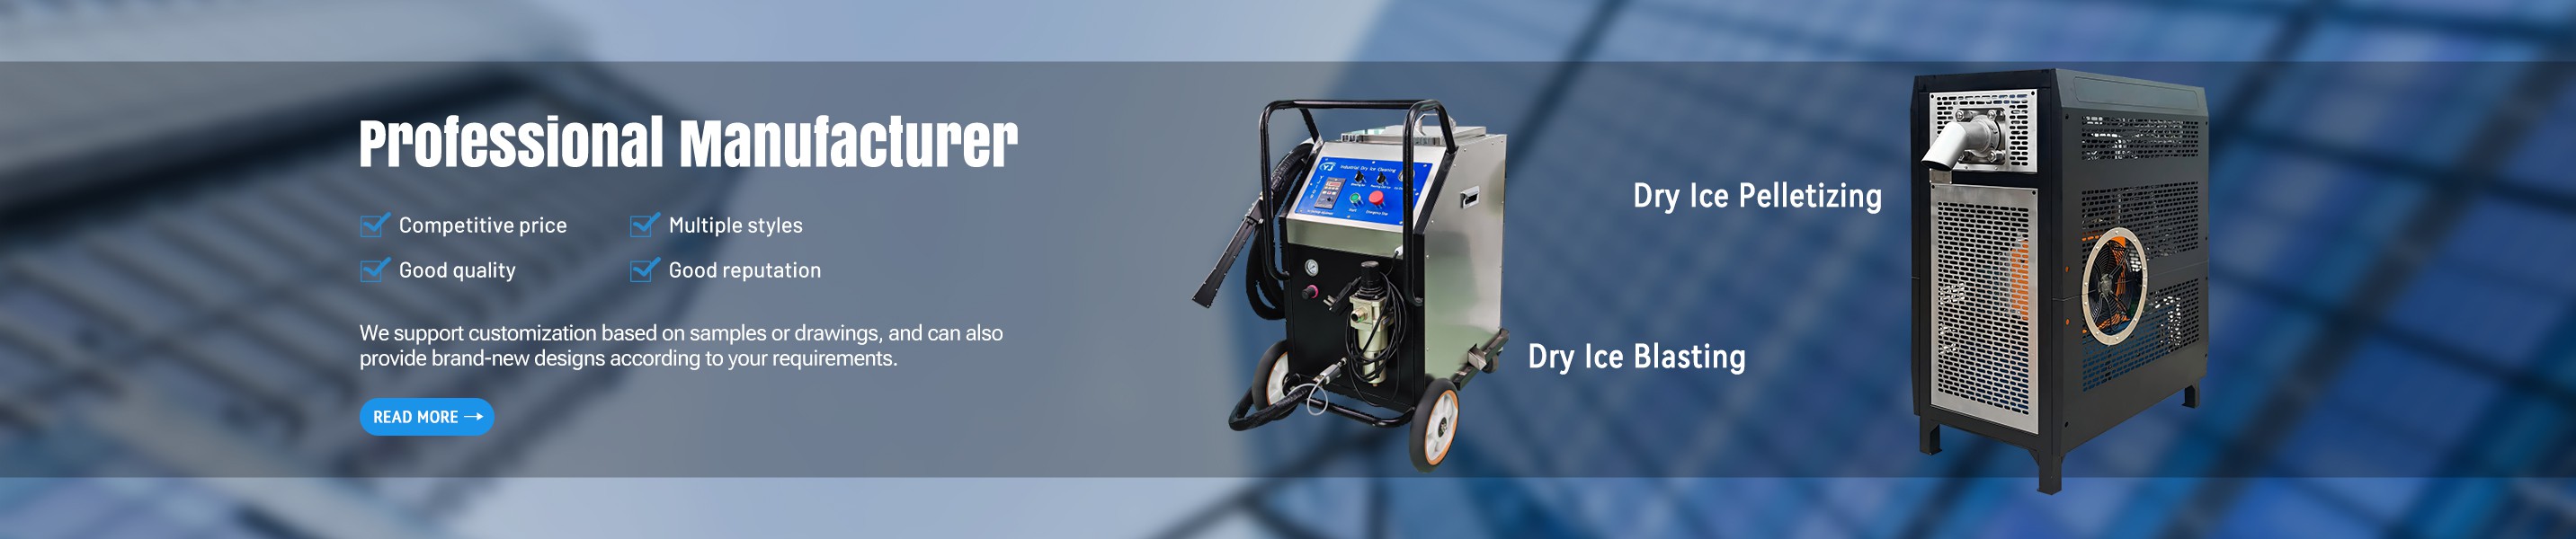
YJCO2 torrisblästringsmaskiner stöder kontinuerlig tryckjustering över hela 0,7–1,0 MPa-intervallet, med snabba-munstyckskonfigurationer som är anpassade till åtkomstbegränsningarna för slutna svetscellsfixturer.
En ärlig bedömning av var det inte fungerar lika bra
Torrissprängning är inte det rätta svaret för varje föroreningsscenario.
Om tryckluftstillförseln på rengöringsplatsen är begränsad - under 0,7 MPa kommer - resultaten att bli inkonsekventa. Små bärbara kompressorer som är vanliga i underhållsverkstäder klarar ofta inte det tryck och den volym som krävs för effektiv rengöring. I dessa miljöer kommer prestandan att göra dig besviken.
Kraftigt härdade föroreningar - stänk och slagg som har lämnats att härda och förkolnas under veckor eller månader utan någon rengöring - kan kräva flera omgångar eller ytterligare mekanisk förbehandling- innan torrisblästring kan uppnå en ren yta. Fysiken fungerar fortfarande, men processen tar längre tid än på regelbundet underhållna armaturer.
Det praktiska svaret på båda begränsningarna är detsamma: låt inte armaturer komma till det tillståndet. Torrisblästring ger bästa resultat och bästa ekonomi när den används som en del av en vanlig underhållsrutin snarare än som en saneringsåtgärd.
Efter rengöring
När rengöringscykeln är klar, kör en dimensionskontroll på kritiska lokaliseringsytor innan fixturen åter tas i bruk -, särskilt efter de första rengöringscyklerna medan du kalibrerar dina processparametrar. Det tar fem minuter och tar bort all osäkerhet om ytans skick.
För anläggningar som arbetar enligt ISO 9001 eller IATF 16949, upprätthåll en rengöringslogg som registrerar datum, operatör, tryckinställningar, använda pelletsstorlek och torrisförbrukning per session. Detta skapar spårbarhetsprotokollet som ditt kvalitetssystem kräver och ger dig underhållshistorik för att optimera rengöringsfrekvensen över tid.
Hög-svetslinjer behöver vanligtvis rengöras varje skift eller dagligen. Operationer med lägre-volymer kan ofta sträcka sig till veckocykler. Rätt frekvens beror på din svetsprocess, material och hur snabbt föroreningar byggs upp - vilket din rengöringslogg kommer att berätta för dig efter de första månaderna.
Välja rätt torrisblästringsmaskin för fixturunderhåll
Fem specifikationer som avgör passform
Utrustningsval för rengöring av svetsarmatur är inte komplicerat, men det finns fem specifikationer som är värda att utvärdera noggrant innan du begår:
|
Specifikation |
Vad du ska leta efter |
Varför det är viktigt för rengöring av armaturer |
|
Tryckområde och justerbarhet |
Kontinuerlig justering, 0,7–1,0 MPa minimum |
Maskiner med fast-tryck kan inte anpassa sig till olika fixturkänsligheter |
|
Konsumtionshastighet för torris (kg/h) |
Matcha till ditt antal armaturer och städschema |
Bestämmer förbrukningskostnad och sessionslängd |
|
Enkel-slang vs. dubbla-slangsystem |
Enkel-slang för lokaliserad fixturrengöring; dubbel-slang för stort-område eller full-linjetäckning |
De flesta scenarier för rengöring av armaturer gynnar enkel-slang för kontroll och portabilitet |
|
Mobilitetskonfiguration |
Hjulbas, lämplig slanglängd för din celllayout |
Svetsceller med flera fixturpositioner behöver en maskin som rör sig lätt |
|
Munstyckeskompatibilitet |
Stöder flat jet och rund jet munstycke |
Olika fixturgeometrier kräver olika sprängmönster |
För de flesta applikationer för rengöring av svetsfixturer är - individuella fixturuppsättningar, lokal förorening, regelbundna underhållsintervaller - ett enda-slangsystem det praktiska valet. Dubbla-slangkonfigurationer är mer vettiga när du rengör hela svetslinjer eller stora fixturenheter där täckningshastigheten är viktigare än precisionskontroll.
Varför YJCO2
YJCO2 tillverkar både torrisblästringsmaskiner och torrispelleteringsmaskiner, vilket innebär att vi kontrollerar hela processkedjan - från produktion av CO₂-pellets till rengöringsutrustningens prestanda. För kunder som kör hög-rengöringsprogram är leveranskonsistens lika viktig som utrustningens tillförlitlighet.
Våra maskiner är designade för de industriella förhållanden som är typiska för miljöer med metalltillverkning: kontinuerlig-drift, dammiga och-omgivningar med svetsceller med hög temperatur och åtkomstbegränsningarna för fixturrengöring i trånga utrymmen. Vi har byggt och distribuerat utrustning i fordonssvetsanläggningar över hela Kina och internationellt, vilket ger oss direkt erfarenhet av tillämpningsscenarionerna som beskrivs i den här artikeln -, inte bara teorin.
→ Utforska YJCO2industriella torrisblästermaskiner för svetsfixturapplikationer

FAQ
Kommer torrisblästring att skada ytan eller ändra dimensionerna på svetsfixturer?
Nej. Eftersom torrisspellets sublimeras vid kontakt i stället för att nöta ytan, tar de inte bort basmaterialet. Lokaliseringsytor, precisionshål och styrfunktioner behåller sin ursprungliga geometri och ytfinish. Detta gäller för armaturer i aluminiumlegeringar, magnesiumlegeringar och hög-stålfixturer - alla material som är känsliga för skador från nötande rengöringsmetoder.
Är torrisblästring säker att använda nära sensorer, ledningar och elektriska kontrollpaneler?
Ja, med lämplig teknik. Torris är icke-ledande, vilket innebär att den kan användas runt närhetsbrytare, fotoögon, ledningsnät och elektriska paneler utan risk för kortslutning- eller fuktskador. När du arbetar nära känslig elektronik, minska både tryckluftstrycket och torrisflödet. Håll ett kontrollerat arbetsavstånd och koncentrera inte sprängströmmen direkt på anslutningskroppar eller utsatta terminaler.
Hur mycket torris förbrukas vid rengöring av en typisk svetsfixtur?
En standardsvetsfixturuppsättning - medelkomplex, bilapplikation - förbrukar vanligtvis 5–10 kg torris per rengöringscykel. Variabler som påverkar förbrukningen inkluderar föroreningsgrad, fixturyta och driftstryck. Vid nuvarande torrisprissättning på cirka 0,3–0,7 USD per kilogram är förbrukningskostnaden per städning låg i förhållande till den sparade arbetstiden.
Kan torrisblästring utföras medan fixturen fortfarande är monterad på produktionslinjen?
Ja, och detta är en av dess främsta operativa fördelar. Eftersom processen inte använder något vatten och inte lämnar något sekundärt avfall, kan fixturer rengöras på plats utan att påverka omgivande utrustning, elektriska system eller närliggande arbetsstycken. Rengöring under schemalagda produktionsuppehåll - snarare än under dedikerade underhållsfönster - är standardpraxis för kunder inom fordons- och metalltillverkning som kör kontinuerligt.
Fungerar torrisblästring effektivt på härdat,-långvarigt stänk?
På färskt eller regelbundet samlat stänk och slagg, ja - är rengöringen snabb och noggrann. På föroreningar som har lämnats att härda och förkolnas under längre perioder fungerar processen fortfarande, men kan kräva högre tryck, flera omgångar eller mekanisk förbehandling av de värsta avlagringarna. Anläggningar som städar på ett vanligt schema stöter sällan på föroreningar som är härdade utöver vad ett enda pass klarar. Underhållsfrekvensen avgör om du gör rutinmässig rengöring eller sanering.
Hur jämför torrisblästring i total årlig kostnad med manuell rengöring?
Skillnaden förenas över flera kostnadskategorier. Arbetstiden per armatur minskar med 69–85 %. Fixturens livslängd förlängs 2–3 gånger eftersom precisionsytor inte längre utsätts för nötningsskador. Svetsdefekter minskar med cirka 15 % som ett resultat av mer konsekvent fixturpositionering. Över en hel fordonssvetslinje rapporterar dokumenterade fall årliga besparingar över 150 000 USD när alla kostnadskategorier räknas.
Den exakta siffran beror på ditt inventarielager, rengöringsfrekvens, arbetskostnader och aktuella skrotkostnader. Kontakta YJCO2 för en anläggningsspecifik-avkastningsanalys baserat på dina driftsparametrar.
→ Begär en anpassad ROI-beräkning
Slutsats
Om du fortfarande rengör svetsfixturer med vinkelslipar och trådhjul, lägger du inte bara mer tid på underhåll än du behöver för att - du försämrar aktivt utrustningen som din svetskvalitet beror på.
Torrisblästring rengör snabbare, lämnar ingenting efter sig och berör inte ytan den rengör. För precisionssvetsfixturer i metalltillverkning är den kombinationen svår att argumentera emot.
Frågan är inte om det fungerar. Frågan är hur lång tid det nuvarande tillvägagångssättet kostar innan du ändrar det.
→ Kontakta YJCO2 för att diskuteratorrisblästringslösningar för ditt underhållsprogram för svetsfixtur
